Sorte prikker og urenheder
Kul fra en nedbrudt smelte, fremmedlegemer eller farverester fra regenerat. Små, med lav kontrast og den hyppigste årsag til kundeklager.
Brancher
Hvert skud inspiceres, hver kassation logges på sin kavitet
Sorte prikker, short shots, grat, trådtræk, IML-delaminering. De fleste er små, og de fleste kommer og går fra skud til skud, så en AQL-stikprøveplan ser dem ikke. Deepvis inspicerer hvert emne, når det forlader værktøjet.
Vi understøtter inspektion af målebægre, lukninger og låg, tyndvæggede bøtter og tekniske støbeemner.
Defekterne
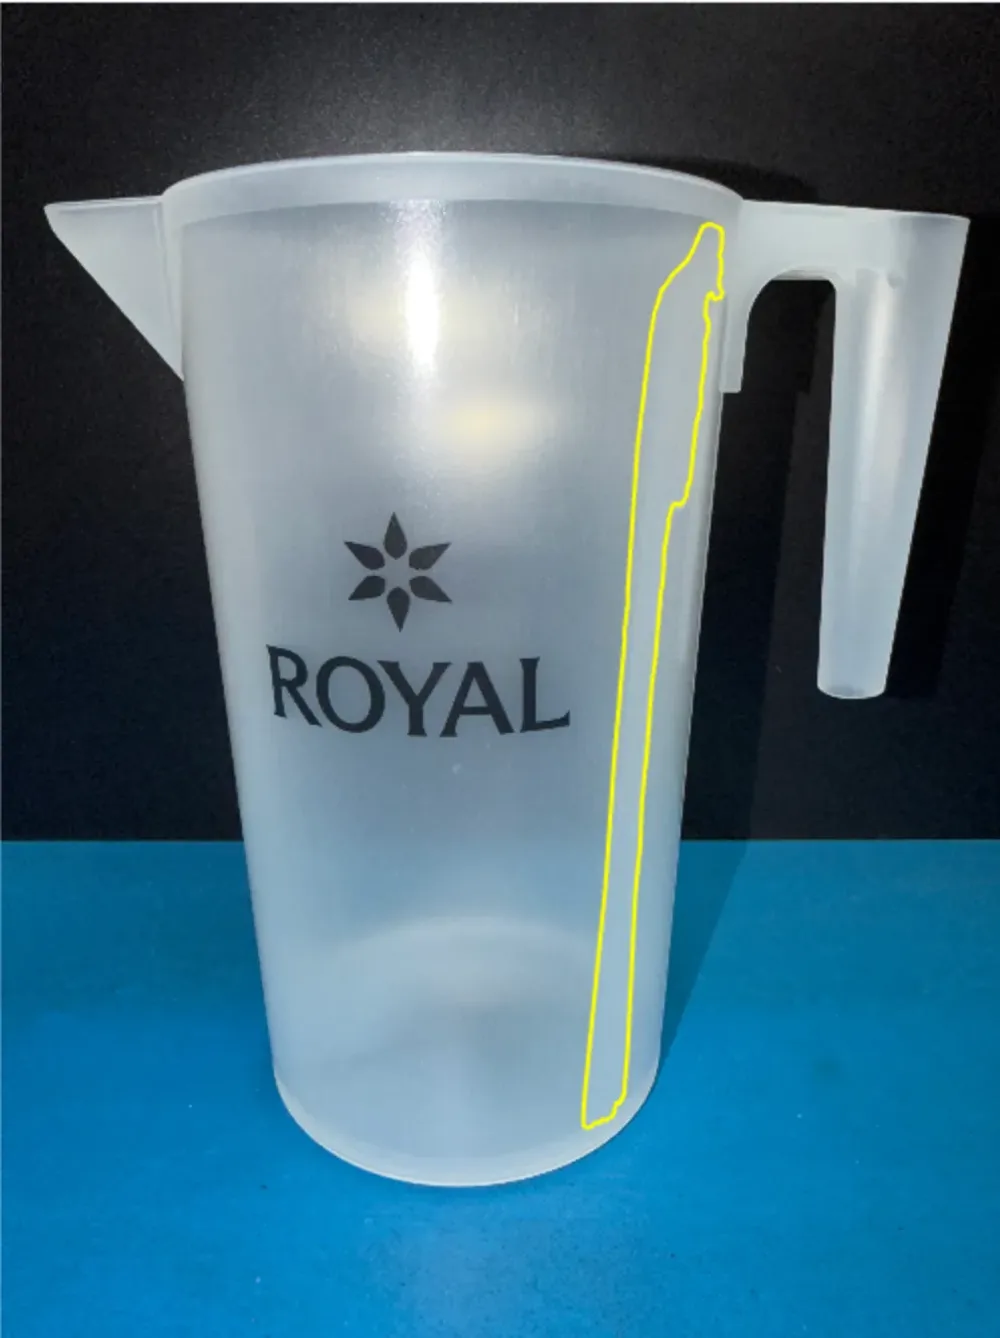
Rigtige emner direkte fra værktøjet. Træk i et vilkårligt billede. Fotoet er på den ene side og det samme billede med markeringer på den anden, taget med samme eksponering.
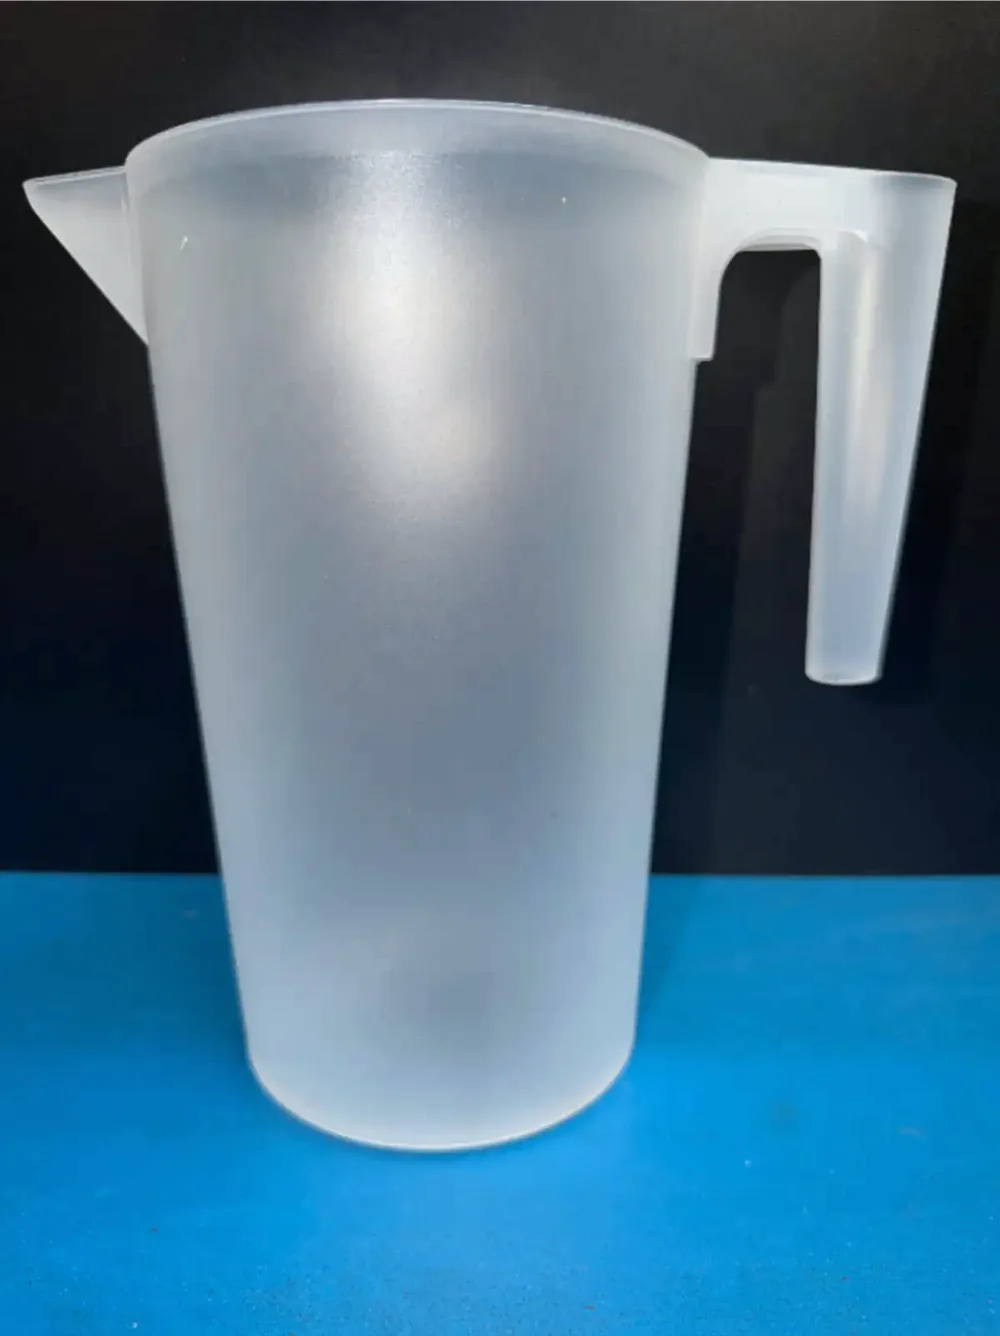
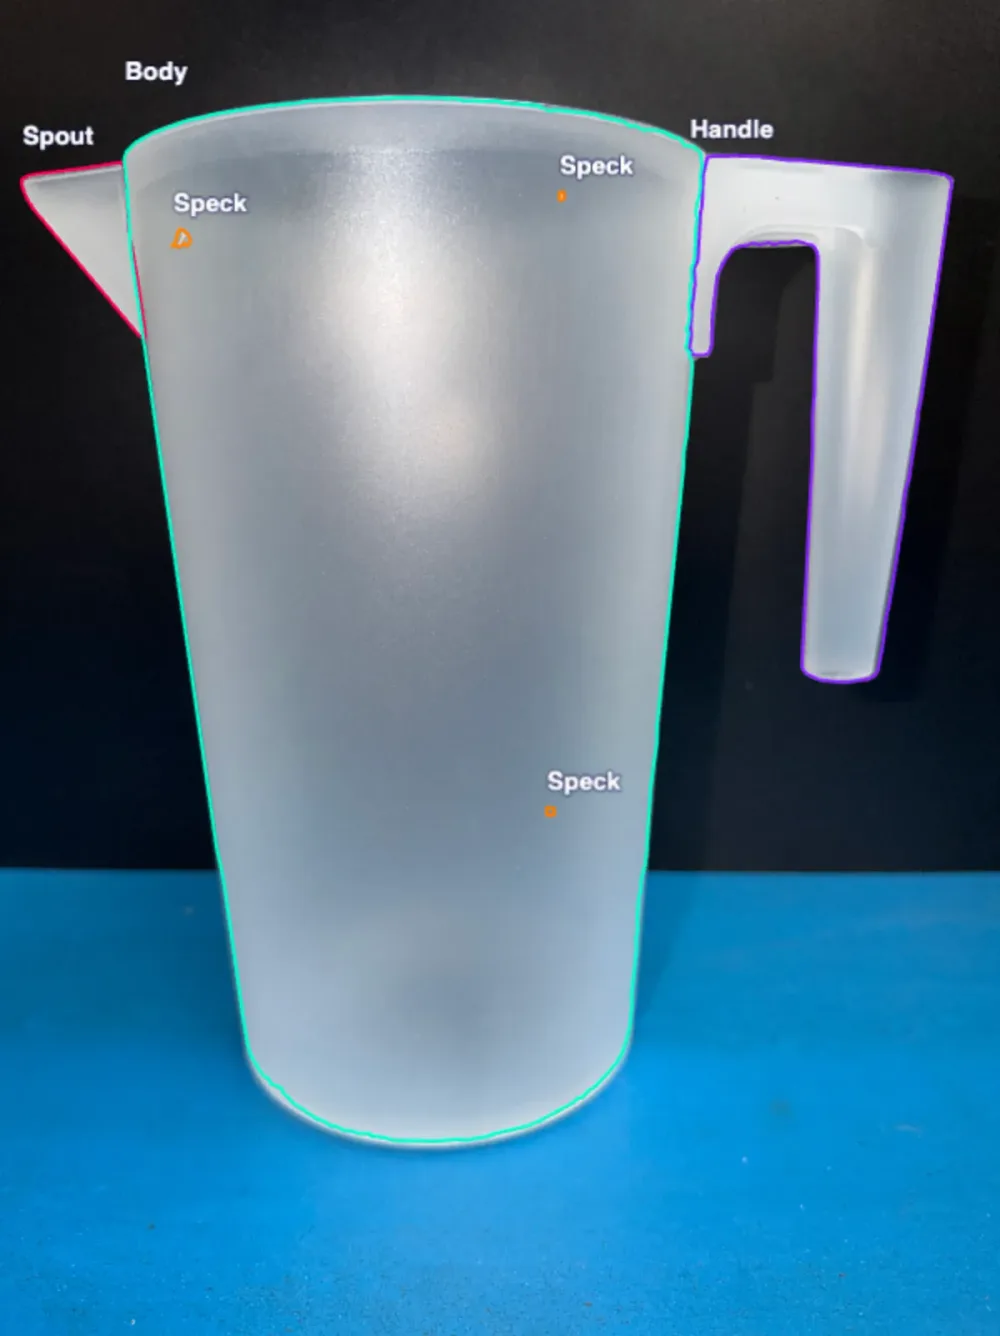
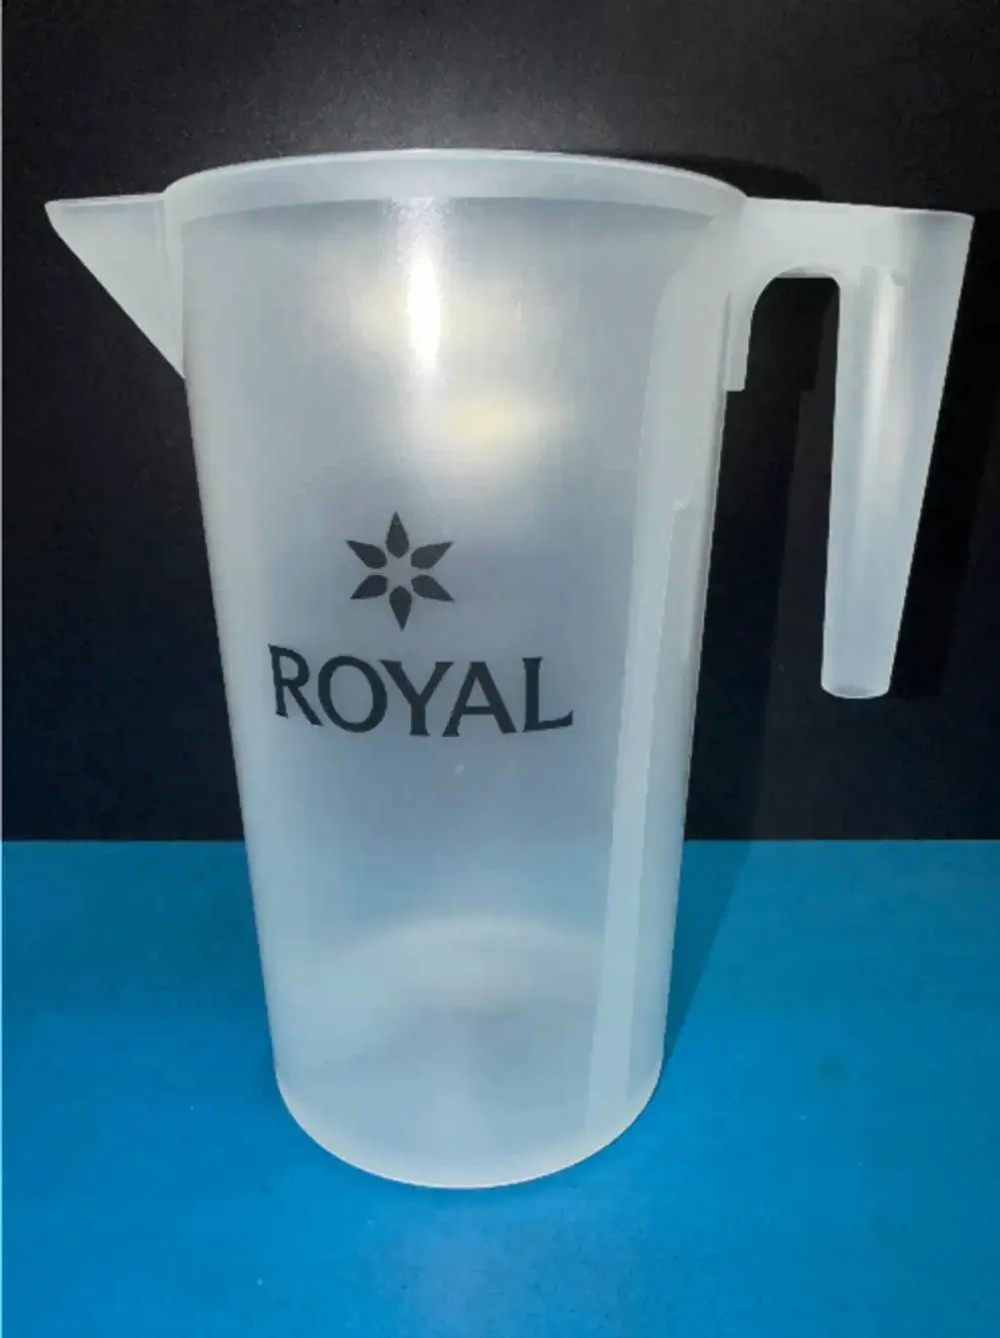
Kul fra en nedbrudt smelte eller urenheder, der følger med regeneratet. På et transparent emne kan de ses fra begge sider. Emnet segmenteres først i tud, krop og hank, så hver prik logges på det område, den sidder i. I bestemmer, hvilke områder der er kosmetiske, og hvilke der ikke er.
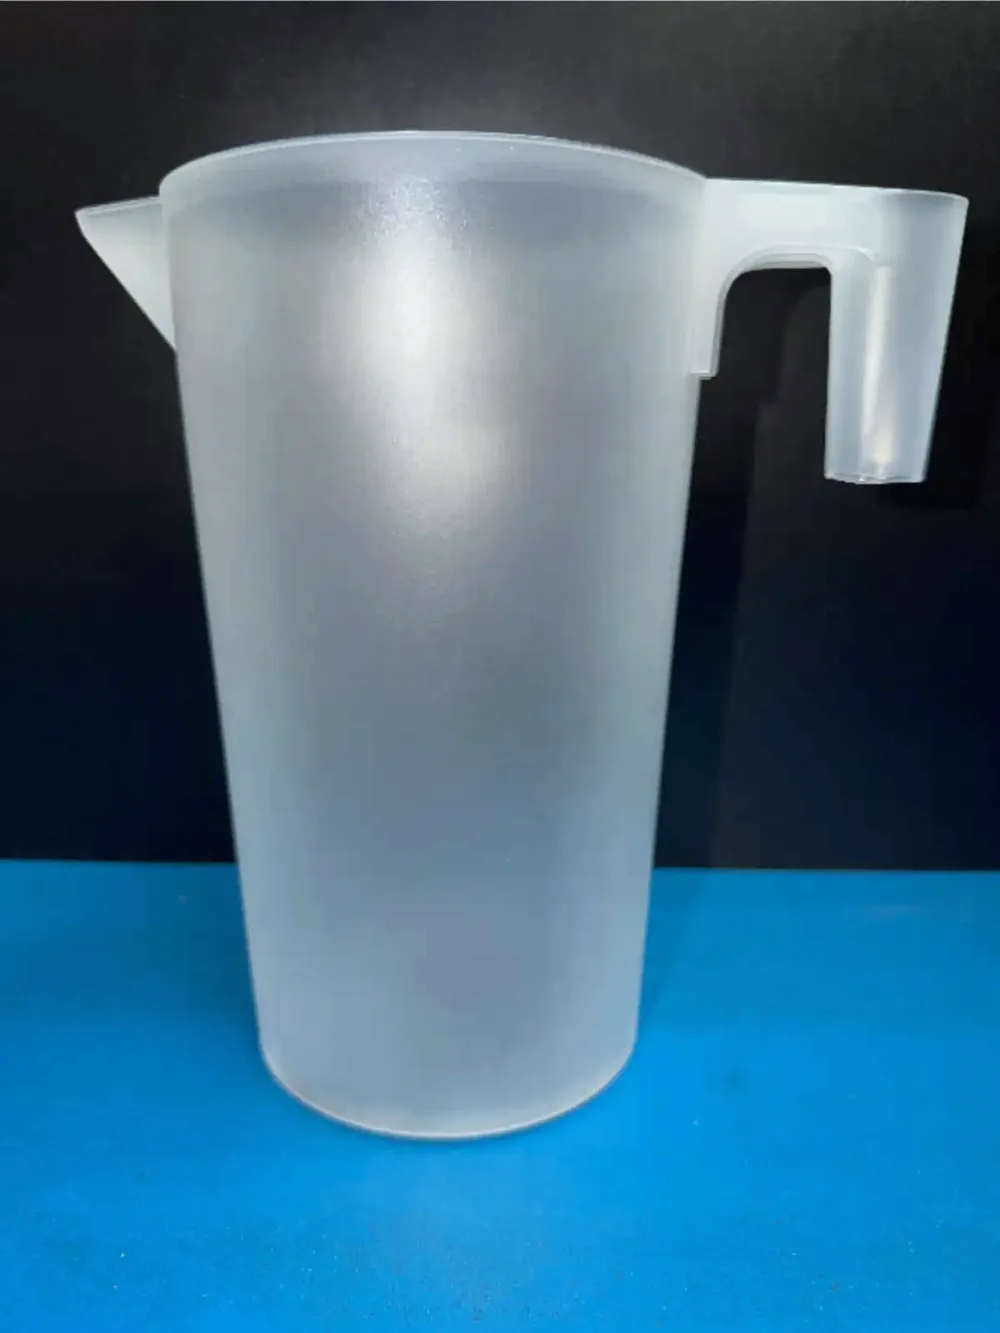
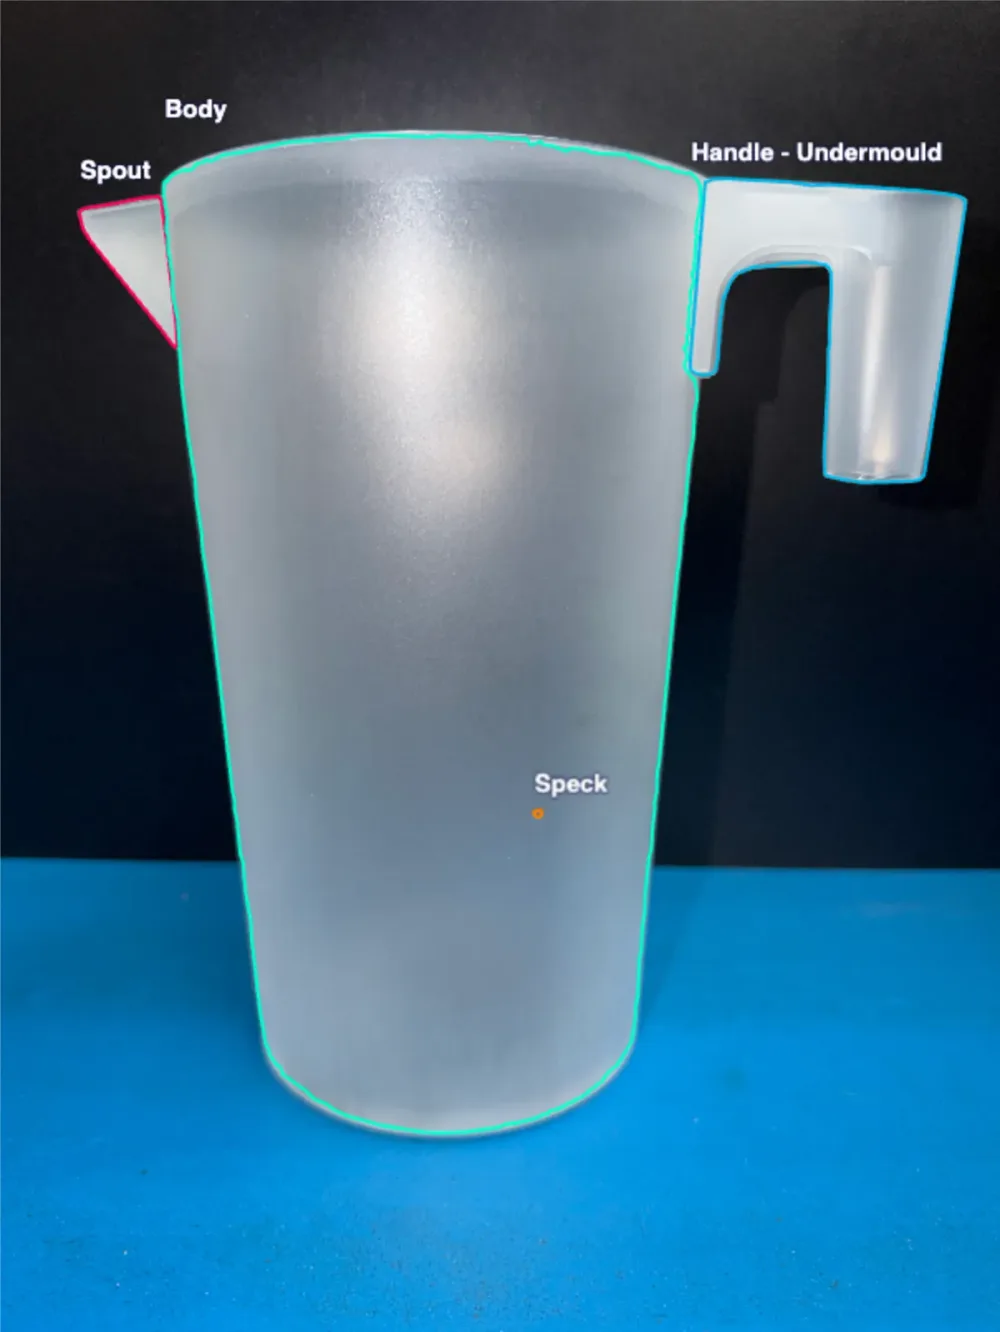
Kaviteten blev ikke fyldt ud, og hanken er for kort. Skudvægten ligger så tæt på, at en vægtkontrol godkender den. Short shots følger smeltetemperatur, eftertryk og blokeret udluftning, så de dukker op ved opstart, efter et farveskift og efter en værktøjsrengøring.
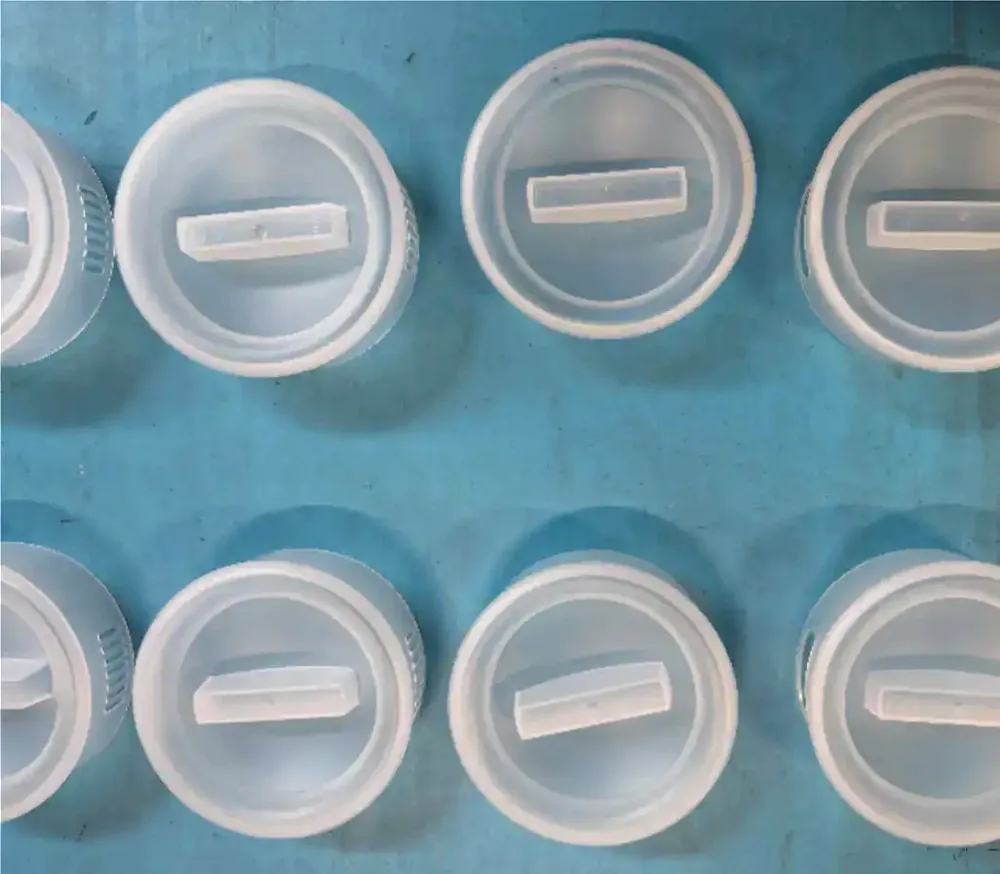
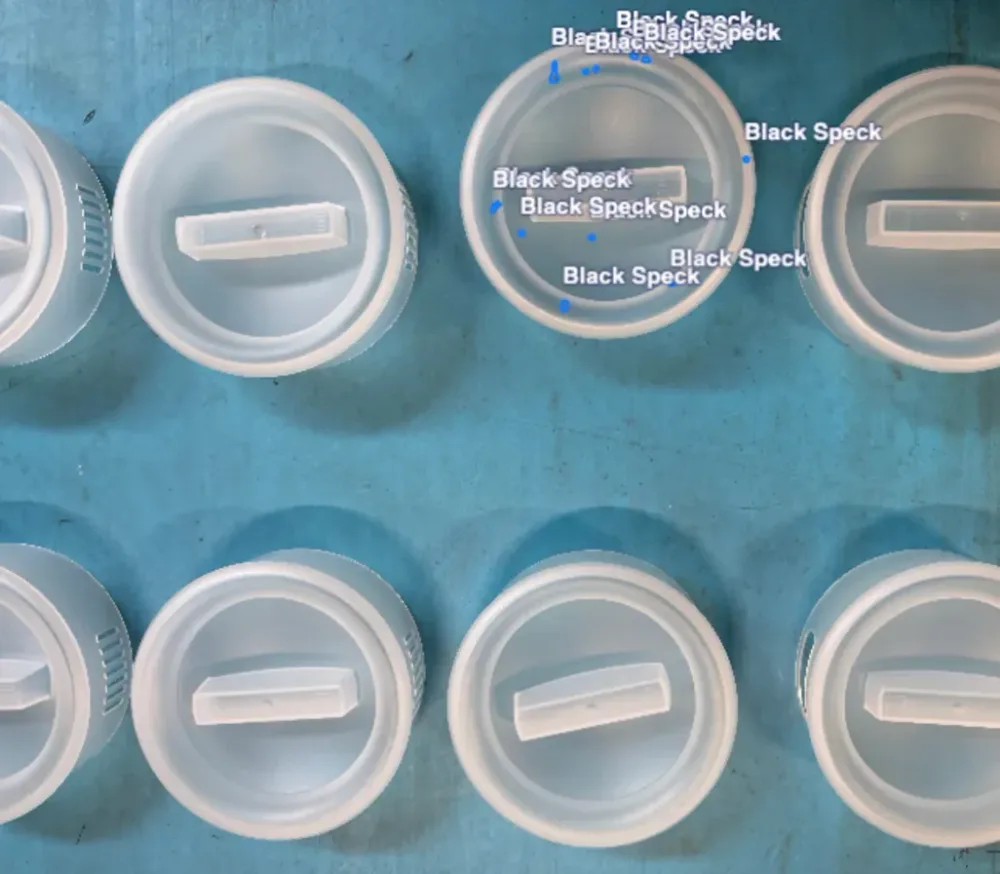
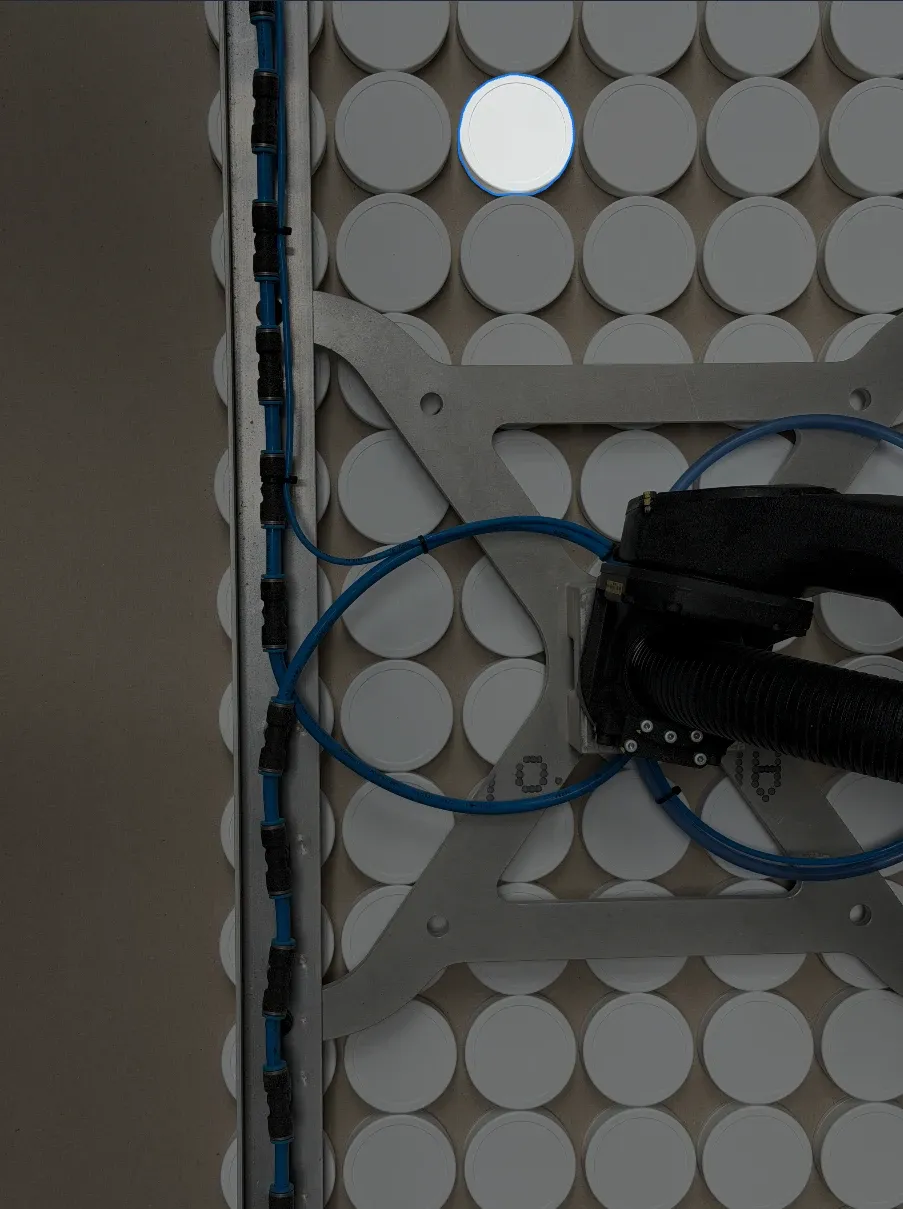
Låg på båndet, seks i billedet. Prikkerne sidder alle på ét låg; resten er rene og bliver på linjen. På et flerkavitetsværktøj har kassationen også kavitetsnummeret med, så fejlen knyttes til den position, der lavede den.
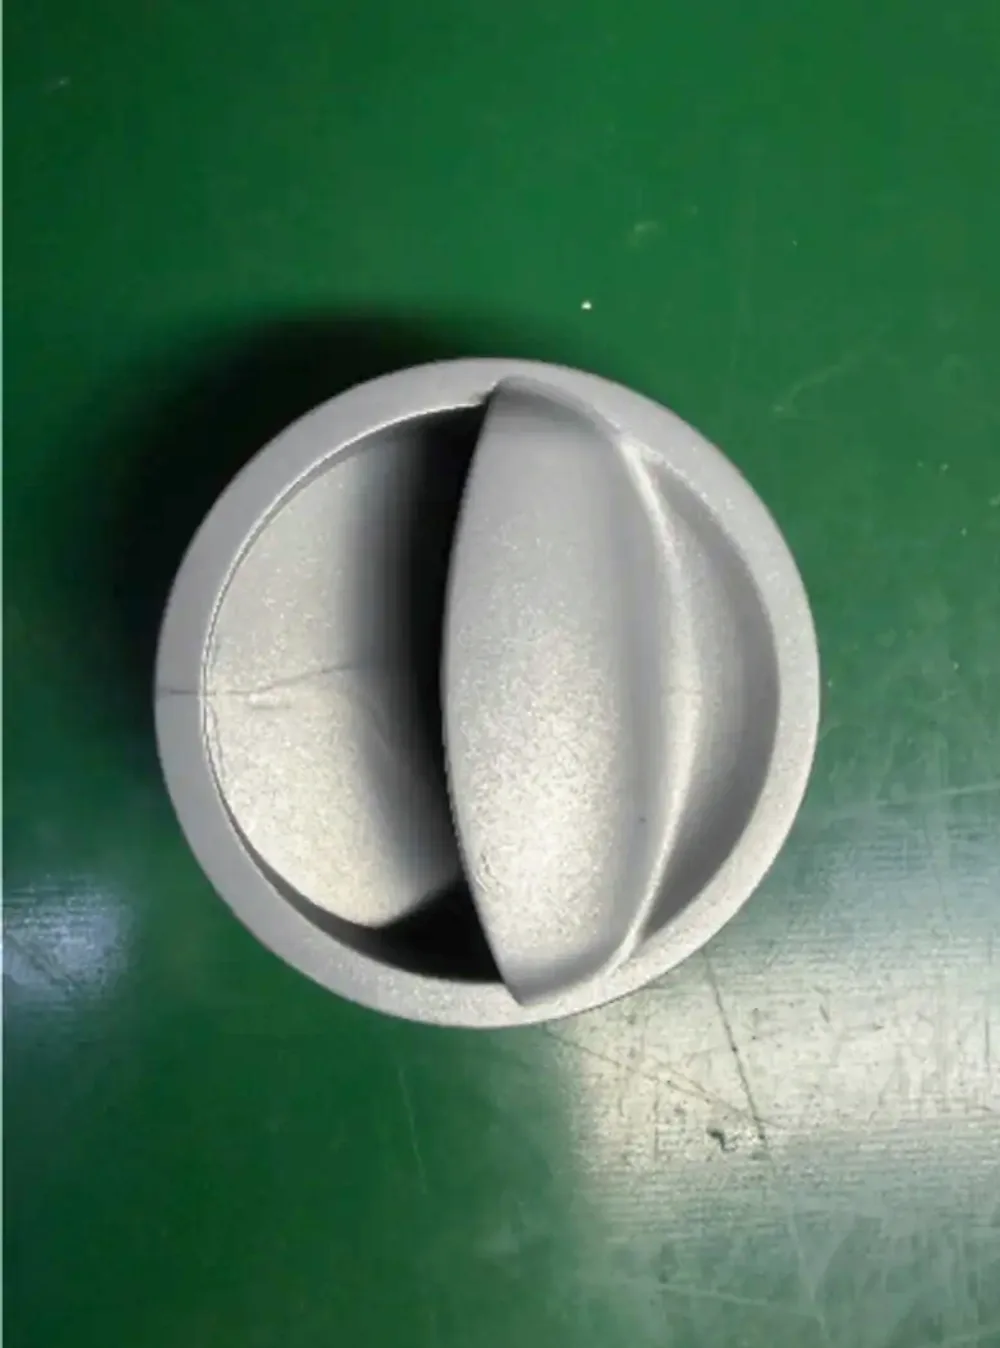
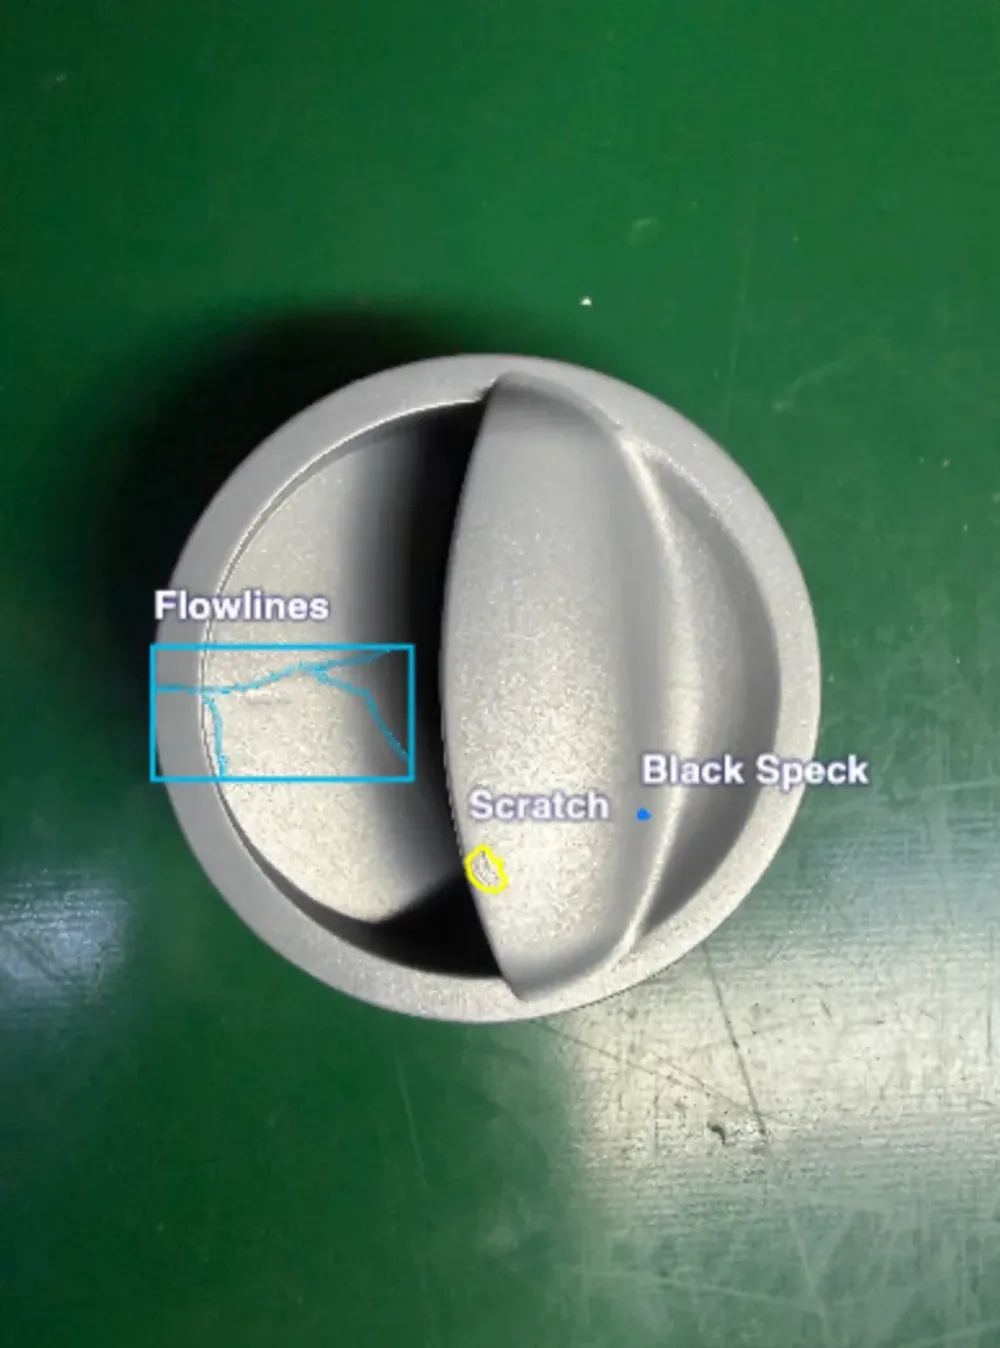
Flydelinjer fra smeltefronten og en ridse fra udstødningen. Kosmetiske grænser er normalt en vurderingssag, og derfor kasserer dagholdet og natholdet forskellige emner. Her måles begge som et areal i mm², så grænsen ligger i opskriften.
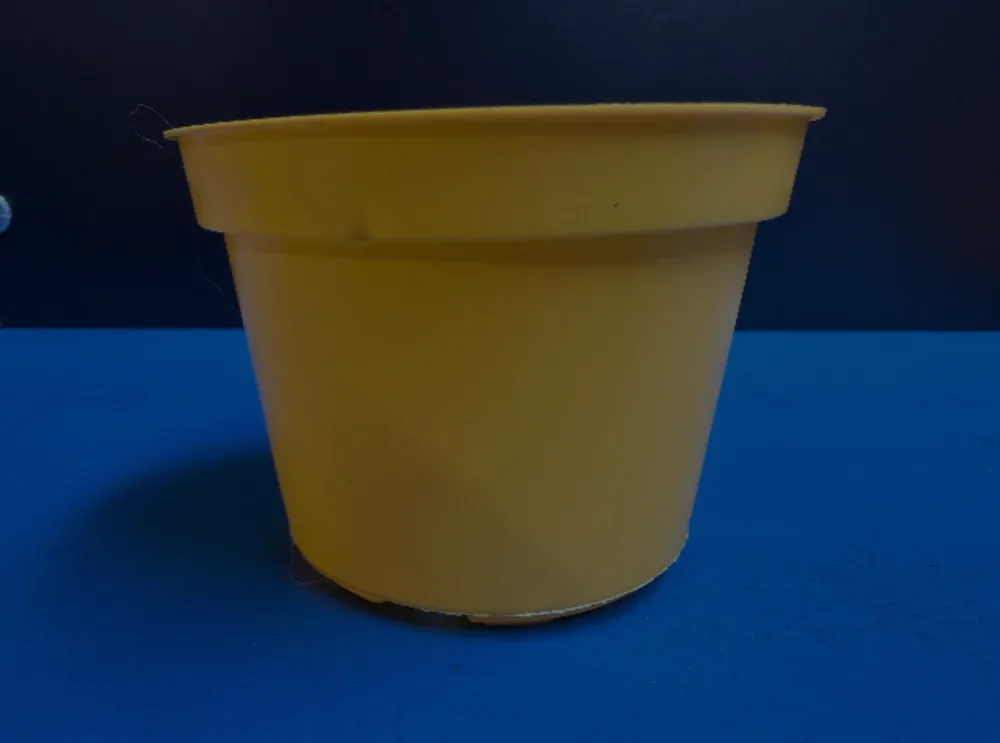
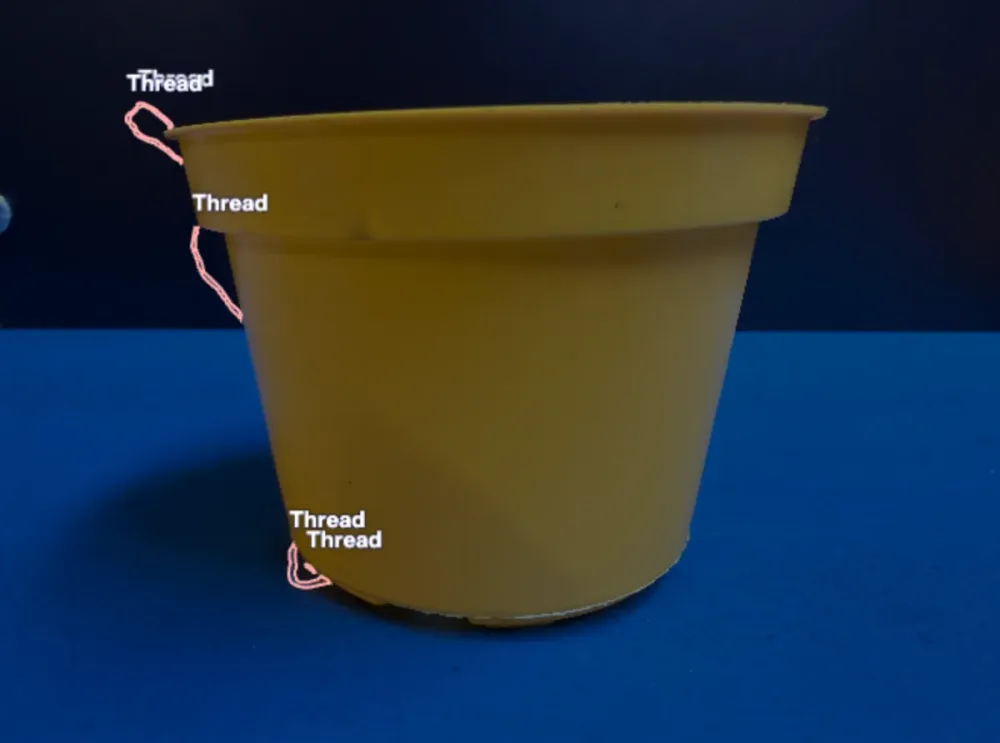
Tynde plasttråde, der trækkes af emnet ved afformning. Typisk dekompression, smeltetemperatur eller en hot tip, der kører for varmt. På en urtepotte er det kosmetisk. På en lukning havner det på tætningsfladen, og så får I utætte emballager længere nede i kæden.
Etiketten har løftet sig fra underlaget. Årsagerne er etiketplacering, statisk elektricitet, luft fanget bag filmen eller en smeltefront, der er for kold til at binde den. Alle kan opstå på ét skud og ikke på det næste, uden at indstillingerne er ændret.
På maskinen
Hvor kameraet sidder, hvor hurtigt resultatet kommer tilbage, og hvad der sker med et dårligt emne.
Emnerne fotograferes på robotarmen, på transportbåndet eller i en fikstur for enden af linjen. Der, hvor de allerede passerer.
Under 200 ms. Resultatet er klar før næste skud.
I sætter grænsen pr. klasse. Resultatet sendes ud på cellens I/O til en sorteringsklap, en luftdyse eller HMI'en.
Billede, kavitet, klasse og størrelse, gemt pr. skud. Find et emne frem igen efter dato, batch eller kavitet.
Defektliste
Kul fra en nedbrudt smelte, fremmedlegemer eller farverester fra regenerat. Små, med lav kontrast og den hyppigste årsag til kundeklager.
Kaviteten blev ikke fyldt ud. Vægtkontroller godkender den som regel. Værst ved opstart, efter et farveskift og ved blokeret udluftning.
Materiale forbi delelinjen. Peger på et slidt værktøj, for lav lukkekraft eller for meget eftertryk. Forhindrer emner i at kunne samles og låg i at sidde rigtigt.
Kosmetiske fejl. Måles som et areal i mm², så grænsen ligger i opskriften i stedet for at blive aftalt skift for skift.
Tynde tråde fra indløbet eller kanten ved afformning. De er tynde, flytter sig og havner på tætningsflader.
Etiketten har løftet sig fra underlaget. Kommer og går fra skud til skud, så en stikprøveplan overser den.
Det ændrer sig
Fire ting, et skift bemærker.
Det meste spild opstår ved opstart, ved farveskift og efter en værktøjsrengøring. Når der inspiceres fra første skud, kan I se, hvornår processen har stabiliseret sig, i stedet for at kassere et fast antal skud.
En fejl, der findes hos kunden, betyder sortering af hele batchen, som regel af en tredjepart med kort varsel. Findes den ved cellen, omfatter den kun de emner, der faktisk har fejlen.
Hver kassation har et kavitetsnummer, så I ved, hvilken kavitet der skal lukkes eller tages ud til vedligehold. Værktøjet kører videre på resten.
Billeder af de faktiske emner, med dato, batch og kavitet. Det er det, en 8D-rapport eller en kundeaudit beder om.
Metoden
Fire trin, uanset hvilket emne det er. Alt ovenfor blev først markeret i hånden. Det er sådan, modellen lærer jeres defekter — og den eneste måde, den lærer dem på.
Vi tager udgangspunkt i jeres kassationskriterier, på jeres emner. Modellen returnerer det, I har markeret, og intet andet.
Kamera, optik og belysning vælges efter materialet. Frostet PP og en sort lukning er to forskellige opgaver.
Hundrede billeder fra det kørende værktøj, 120 markeret. Jeres plast, jeres regenerat, jeres farver, jeres fikstur.
Træningen tager cirka to timer. Derefter kontrolleres hvert emne inden for cyklussen og kasseres efter jeres grænse.
Første skridt
I sender 100 emner — 50 gode og 50 defekte. Vi fotograferer dem, træner en model på dem i vores laboratorium, og 14 dage senere har I rapporten.
Det indeholder rapporten — klik på en side
Garanti
Hvis vi ikke kan finde den fejltype, I peger på, får I pengene tilbage. Køber I systemet inden for 60 dage, modregnes beløbet fuldt ud.
8.000 kr.
FAQ
Enkle AI-inspektionssystemer, der er nemme at sætte i drift i moderne produktionsmiljøer.
Her er vi
Vores team og laboratorium ligger i Aalborg, tæt på de produktionslinjer, vi arbejder med i hele Danmark.
Se hvordan AI-drevet visuel inspektion reducerer fejl, sænker omkostninger og tilpasser sig jeres produktionslinje — uden komplekst opsætningsarbejde.